COLUMNS
技術コラム
2026/10/20(火)
打ち抜き加工のハーフカットとフルカット
半抜きと総抜きを切断深さだけでなく、保持方法・貼付工程・納入形態まで含めて設計する
打ち抜き加工の品質は、図面どおりの外形をつくるだけでは決まりません。製品をどの層まで切るか、加工後に何で保持するか、作業者や自動機がどう取り出して貼るかまで設計して初めて、使いやすい加工品になります。ハーフカット(半抜き)は支持層を残す加工、フルカット(総抜き)は積層全体を切り離す加工です。両者は優劣ではなく、後工程に応じて使い分け、必要に応じて同一部品内で併用します。
ハーフカットとフルカットの基本
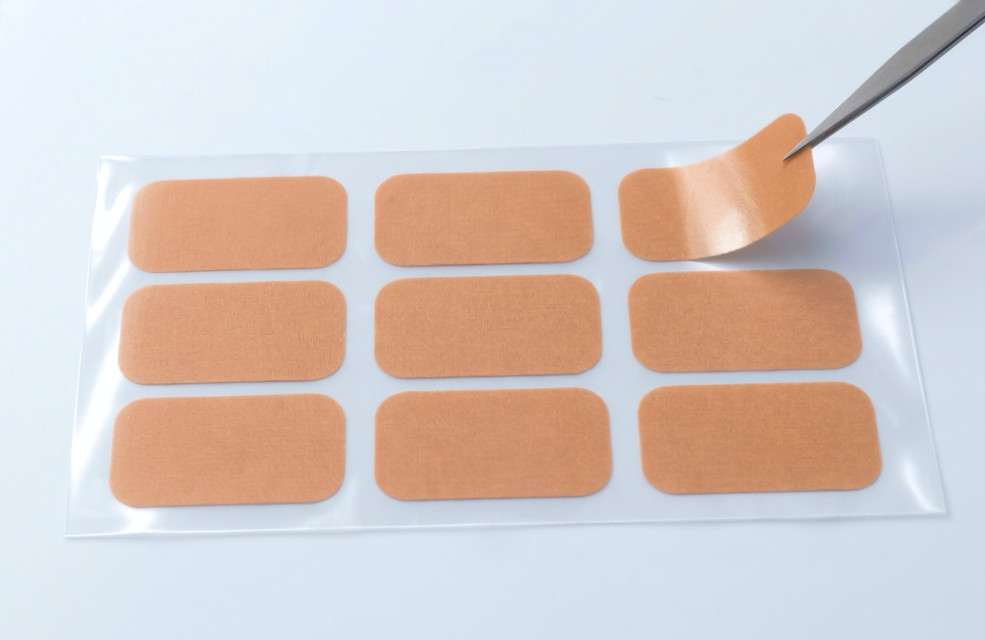
ハーフカットは、両面テープ、片面粘着フィルム、ラベルなどの製品層を切り、下側の支持層を貫通させずに残します。本記事では、粘着製品を保持する下側セパレーターを「台紙」、粘着のない製品を仮固定する微粘着フィルムを「キャリアフィルム」と呼び分けます。製品を一定位置に保持できるため、ピッキング、位置決め、自動貼付との相性に優れます。
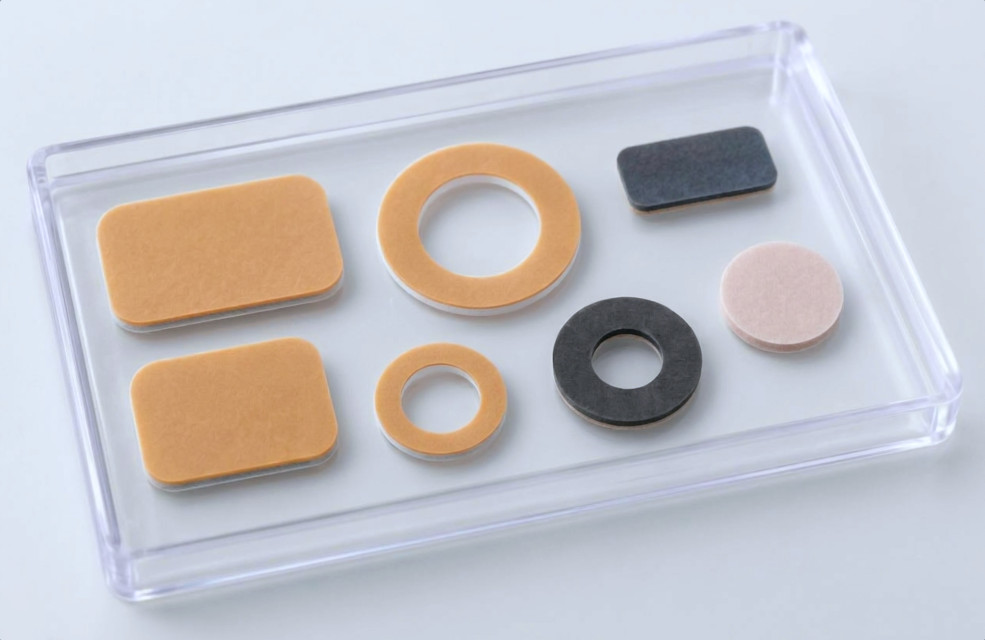
フルカットは、製品層からセパレーターまで積層全体を切断し、外形を完全に切り離します。個片で扱う部品、粘着層を持たない単層材、厚手のフォームやゴム、内外周の抜き落としなどに適します。
| 比較項目 | ハーフカット(半抜き) | フルカット(総抜き) |
|---|---|---|
| 切断範囲 | 製品層を切り、台紙・キャリアフィルムなどの支持層を残す | 積層全体を貫通して切る |
| 加工後の状態 | 台紙・キャリアフィルム上に保持 | 個片化、またはカスと分離 |
| 主な強み | 整列、剥がしやすさ、数量管理、自動化 | 自由な個片供給、厚手材、輪郭の完全分離 |
| 主な注意点 | 刃入れ深さ、支持層の傷、カス上げ、剥離性 | 飛散、変形、反り、個片回収、員数管理 |
| 向く納入形態 | シート、ロール、多面付け、上面1枚セパ | 個片、袋詰め、トレー、積層梱包 |
ハーフカットの技術的な要点
刃先は製品層を確実に切り、支持層を切り過ぎない
ハーフカットでは、刃先を製品層の最下部まで到達させながら、セパレーターの強度と剥離機能を維持する必要があります。切り込みが浅いと切れ残りや糸引きが生じ、深過ぎると台紙割れ、搬送時の破断、剥離力のばらつきにつながります。管理すべきなのは機械の設定値だけではなく、実際の積層厚み、材料硬度、圧縮量、刃高差、型・受けの平行度、温湿度、ロット差です。
材料の圧縮と復元を読む
フォーム、発泡体、柔らかい粘着剤、多層ラミネートは加圧時に沈み込み、刃を戻すと復元します。このため、硬いフィルムと同じ条件でも切れ方は一致しません。外周は切れていてもコーナーや狭幅部だけが残る場合があり、形状ごとの圧力分布を見ながら条件を詰めます。
型方式と量産安定性
| 方式 | 特長 | 適する場面 | 設計上の注意 |
|---|---|---|---|
| 平抜き | 平面の型を上下動させて加工。試作から量産まで柔軟 | 多品種、シート材、複雑形状 | 面内の当たり、刃高、材料固定を管理 |
| ロータリー抜き | 円筒型で連続加工。高速・一定ピッチ供給に強い | ロール材、大量生産、自動貼付向け | 送りピッチ、張力、蛇行、型精度を管理 |
| プロッター・レーザー等 | 金型を使わず形状変更しやすい方式もある | 試作、少量、設計検証 | 熱影響、切断面、粘着剤への影響は方式別に評価 |
カス上げまでがハーフカット
打ち抜いた後、製品周囲の不要部分を除去して製品だけを台紙上に残す工程をカス上げと呼びます。細い桟、鋭角、小径穴、狭い抜き幅はカス切れや製品の共上がりを起こしやすいため、面付け間隔、抜き方向、カス巻取り方向、保持力を合わせて設計します。
代表的な不具合と確認ポイント
| 現象 | 主な要因 | 対策の考え方 |
|---|---|---|
| 切れ残り・糸引き | 刃入れ不足、粘着剤の延伸、刃先摩耗 | 圧力・刃・材料条件を再調整し、全周を確認 |
| 台紙の貫通・割れ | 刃入れ過多、台紙が薄い、面圧偏り | 支持層の選定、当たり調整、深さ管理 |
| 製品の共上がり | 製品保持力不足、カスとの接触面積が大きい | 面付け、カス抜き順序、保持材を見直す |
| 端面のつぶれ・変形 | 軟質材の圧縮、刃角・クリアランス不適合 | 刃仕様、加工速度、材料固定を最適化 |
| 粘着剤のはみ出し | 圧縮、保管温度、材料の粘弾性 | 工程温度、積層・梱包圧、形状余裕を管理 |
納入形態は後工程から逆算する
ハーフカットの価値は、製品層を途中まで切ること自体ではなく、部品を必要な位置・姿勢で保持したまま次工程へ渡せる点にあります。五輪パッキングでは、材料構成と貼付方法に応じて、次のような納入形態を組み合わせて検討します。
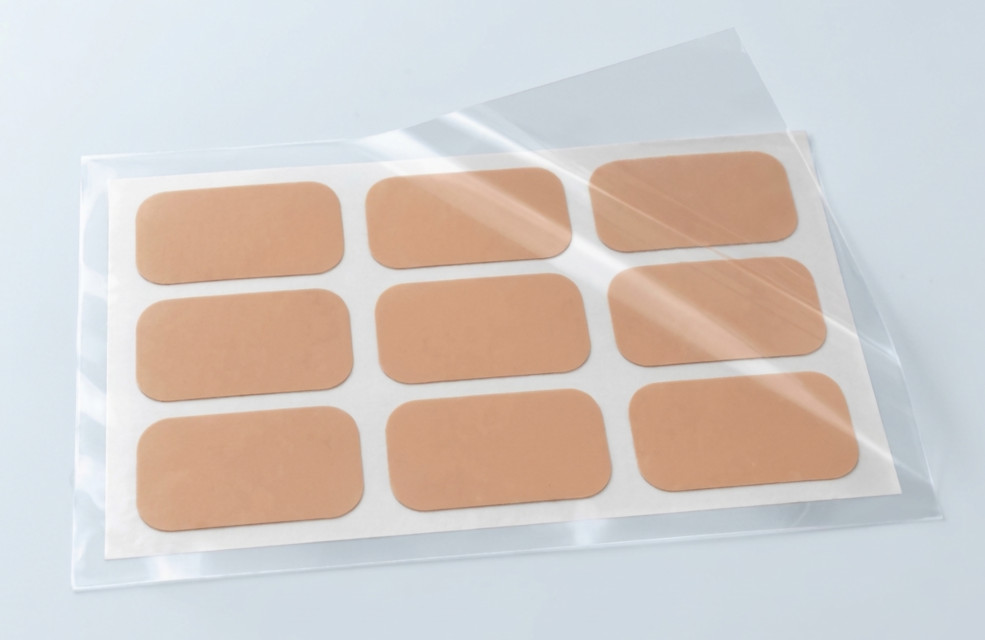
上面1枚セパレーターで複数個の両面テープを覆う
ここでいう「上面1枚セパレーター」は、下側の台紙を残すという意味ではありません。構成は、下から「シート状の台紙」「台紙上に多面付けされた複数個の両面テープ製品」「複数個の製品全体を上からまとめて覆う1枚のシート状セパレーター」です。上面セパレーターは各両面テープと同一形状に個別カットせず、1シートにつき1枚だけを使用します。
使用時は、上面セパレーターを剥がして複数個の両面テープの上面粘着層をまとめて露出させることができます。製品は下側の台紙上に一定ピッチで保持されるため、数量確認、工程間搬送、位置決め治具へのセット、一括貼付などに適します。上面セパレーターを一度に剥がすか部分的に剥がすか、剥がした後に製品が台紙上へ確実に残るかを、上下の剥離力バランスから設計します。
設計時には、上面セパレーターの剛性・剥離処理・持ち手、台紙の保持力、両面テープの面付け間隔、貼付順序、シート外形を確認します。上面セパレーターの剥離力が強過ぎると製品が一緒に持ち上がり、弱過ぎると搬送中に浮くため、実際の剥離方向と速度で評価することが重要です。
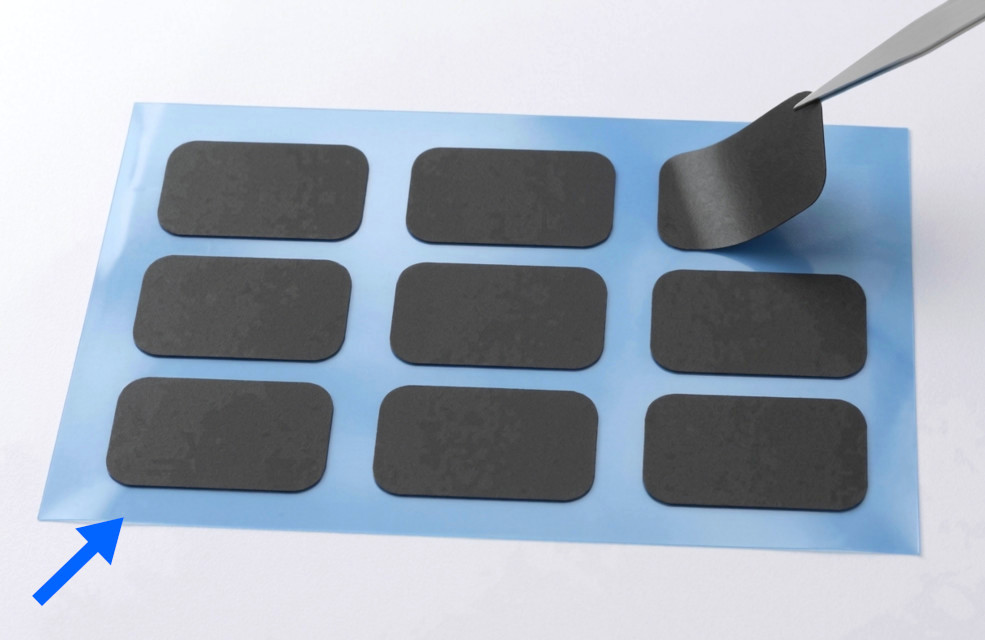
微粘着PETキャリアで粘着のない製品を保持する
粘着剤を持たないフィルム、絶縁シート、薄いフォーム、薄板部品なども、微粘着PETフィルムをキャリアとして使用すれば、抜き加工後の製品を所定位置に保持し、シート形態で納入できます。キャリアが仮固定と搬送の役割を担うため、個片の飛散や反りを抑え、取り出し順序や向きを統一できます。
キャリア選定では、製品が脱落しない保持力と、取り出す際に変形・糊残り・表面汚染を起こさない再剥離性の両立が重要です。製品材質、表面粗さ、質量、面積、保管期間、温湿度、剥離角度、貼付設備の吸着力を実機に近い条件で評価します。
応用編 剥離タブで両面テープを取り出しやすくする
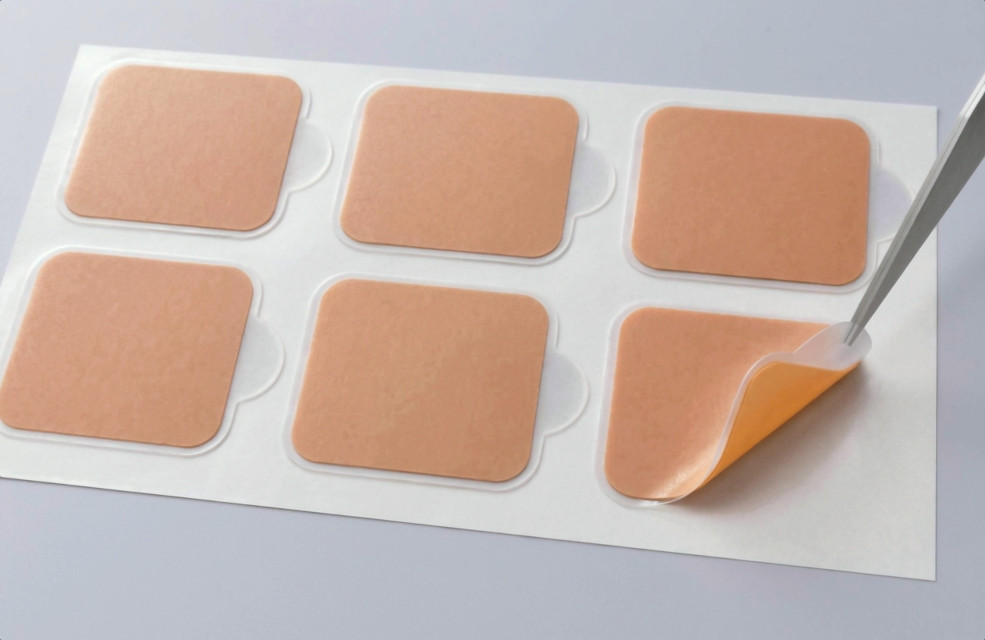
小型部品、薄いフィルム、透明材料、粘着力の強い両面テープは、台紙から製品を取り出しにくいことがあります。この場合、上面セパレーターの一部を製品外形より張り出させ、粘着剤が付いていない「剥離タブ」を設けます。タブを指やピンセットでつかむと、上面セパレーターと両面テープを一体で台紙から持ち上げられるため、粘着面や製品表面へ触れずに貼付位置へ運べます。
代表的な構成は、両面テープ本体を所定外形でハーフカットし、上面セパレーターだけをタブ形状まで大きく残す「セパレーター一体タブ」です。両面テープを貼付対象へ圧着した後、上面セパレーターを剥がして反対側の粘着面を露出させます。材料構成や加工順序によっては、上面セパレーターへ別部材の補助タブを貼り合わせる方法も選択できます。
| 設計項目 | 確認するポイント |
|---|---|
| タブの位置 | 貼付方向、利き手、治具との干渉、自動機のチャック・吸着位置に合わせる |
| タブの大きさ | 指またはピンセットで確実につかめ、製品間ピッチを圧迫しない寸法にする |
| 剥離方向 | 製品の細幅部や鋭角部へ負荷が集中しない方向から剥がせるようにする |
| 剥離力 | 上面セパレーターと両面テープが一体で台紙から剥がれ、貼付後は上面セパレーターだけを剥がせるバランスにする |
| 表示・識別 | タブ位置を全製品で統一し、必要に応じて印刷、着色、形状差で識別しやすくする |
多面付けシートでは、すべてのタブ方向をそろえるほか、貼付順に合わせて交互配置することもできます。上面1枚セパレーター構成では、シート外周に共通の持ち手タブを設け、上面セパレーター全体を一度に剥がす仕様も可能です。実際の貼付動作、手袋の有無、ピンセット形状、自動化設備を確認してタブ形状を決定します。
納入形態を決める確認項目
- 手貼りか、自動貼付か。自動の場合は送り方向、ピッチ、検出マーク、巻き方向を確認する。
- 製品を指、ピンセット、吸着ノズル、治具のどれで取り出すかを決める。
- 一工程で何個使うかに合わせて面付け数とシート外形を決める。
- 表裏、方向、ロット、数量を間違えない表示・包装方法を決める。
- 保管期間、温湿度、輸送振動を想定し、浮き・反り・脱落・糊残りを評価する。
フルカットの技術的な要点
フルカットは構造が単純に見えますが、切り離された瞬間から製品の保持、回収、姿勢、数量管理が課題になります。特に軽量なフィルムや小型部品は型側への付着、飛散、重なりが起きやすく、軟質材は押しつぶしや反りが生じやすいため、抜き方と回収方法を一体で設計します。
フルカットが有効な場面
- 製品を個片で組立ラインやキッティング工程へ供給する。
- 厚手のゴム、フォーム、クッション材など、台紙を残す必要がない。
- 内周・外周を完全に抜き落とし、輪郭を明確に分離する。
- トレー、袋、仕切り箱などで個片の姿勢と数量を管理できる。
- 貼付前に別工程で洗浄、検査、二次加工を行う。
ハーフカットとフルカットの併用
同一製品内で両者を使い分ける設計も可能です。たとえば、外周はハーフカットして台紙上に保持し、位置決め穴だけをフルカットで抜き落とす、または製品本体はキャリアに残しながら不要な内側部分を貫通させる方法です。ただし、抜き順序によって材料の安定性やカスの抜け方が変わるため、試作で確認します。
選定フロー
| 確認すること | 選び方の目安 |
|---|---|
| 貼付工程で台紙から剥がすか | はい:ハーフカットを基本に検討 いいえ:フルカットも候補 |
| 製品自体に粘着層があるか | あり:下側セパレーター(台紙)で保持 なし:微粘着PETキャリアでの保持を検討 |
| 整列・一定ピッチが必要か | 必要:シートまたはロール保持 不要:個片供給も可能 |
| 自動機へ投入するか | 送り方向、ピッチ、ギャップ、巻き方向、検出方法を先に確定 |
| 変形しやすいか | 保持面積を確保し、剥離角度と取り出し方法を評価 |
| 員数保証が重要か | 多面付けシート、トレー、ポカヨケ表示を優先 |
図面・見積もり時に共有いただきたい情報
- 製品図面と公差、材料名・厚み・積層構成
- 使用面、粘着面、剥離方向、貼付対象の材質
- 希望する納入形態、1シート当たりの個数、梱包数量
- 手貼り/自動貼付の別、設備条件、タクト、吸着方法
- 外観、異物、バリ、台紙傷、糊残りなどの判定基準
- 試作数量、量産数量、ロット、使用・保管環境
五輪パッキングの打ち抜き加工提案
五輪パッキングは、フィルム、両面テープ、フォーム、ゴム、各種シート材などの軟質材料を対象に、材料選定、ラミネート、ハーフカット、フルカット、カス上げ、検査、梱包までを用途に合わせて組み立てます。図面上の形状だけではなく、お客様の貼付工程と納入後の扱いやすさを確認し、量産を見据えた仕様をご提案します。
| ご相談テーマ | 提案例 |
|---|---|
| 貼付作業を短縮したい | 多面付け、上面1枚セパ、剥離タブ、貼付順に合わせた配置 |
| 粘着のない薄物をシート供給したい | 微粘着PETキャリアによる保持、吸着取り出しに合わせた配置 |
| 自動貼付へ移行したい | ロール/シート、送りピッチ、巻き方向、センサー位置の設計 |
| 製品が変形・脱落する | 支持材、保持力、面付け、取り出し方法、梱包圧の見直し |
| 材料調達もまとめたい | 国内外の材料メーカーとのネットワークを活用した候補材の選定とサンプル対応 |
こんなときにご相談ください
- ハーフカットとフルカットのどちらが適切か判断できない
- 複数個の両面テープを上面1枚セパレーターでまとめて覆う多面付けシートにしたい
- 両面テープを台紙から取り出しやすくするため、製品ごとに剥離タブを付けたい
- 粘着のないフィルムやフォームを微粘着PETキャリアで保持したい
- 剥がしにくい、位置がずれる、員数確認に時間がかかる
- 試作から量産まで、材料と加工を一括で相談したい
まとめ
ハーフカットとフルカットは、切断深さの違いだけではありません。製品の保持、取り出し、位置決め、搬送、数量管理を左右する工程設計です。上面1枚セパレーター、多面付け、剥離タブ、ロール、微粘着PETキャリアなどを使い分けることで、粘着品・非粘着品の双方を後工程で扱いやすい形にできます。最適な仕様は材料と形状だけでなく、実際の貼付動作と設備条件から逆算して決めることが重要です。
ハーフカットは英語で「kiss cut」と呼ばれます。製品層を確実に切断しながら、下側の台紙やキャリアフィルムを貫通させないよう、刃の切り込み深さを精密に制御する加工です。実際の量産では、材料厚み、粘着剤の柔らかさ、台紙の剛性、刃先の摩耗、温湿度によって適正な切り込み量が変わるため、製品を確実に切断しながら支持層の強度を保つ条件設定が必要です。同じ外形の部品でも、個片納入、多面付けシート、微粘着PETキャリア、上面1枚セパレーターなど、納入形態が変われば最適な刃入れや剥離力も変わります。
参考:TOPPANインフォメディア「タックラベルの抜き加工」 https://www.tim.toppan.com/print/print08/ / 五輪パッキング「放熱シートの打ち抜き加工」 https://gorinpki.co.jp/columns/2800/